
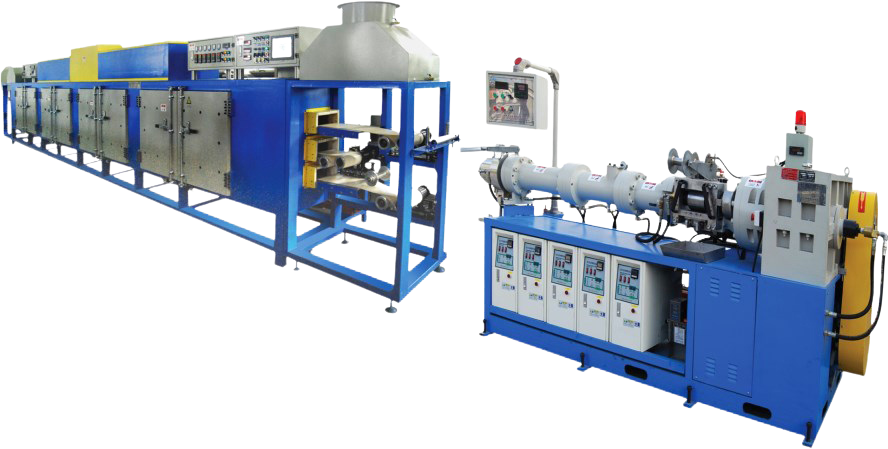
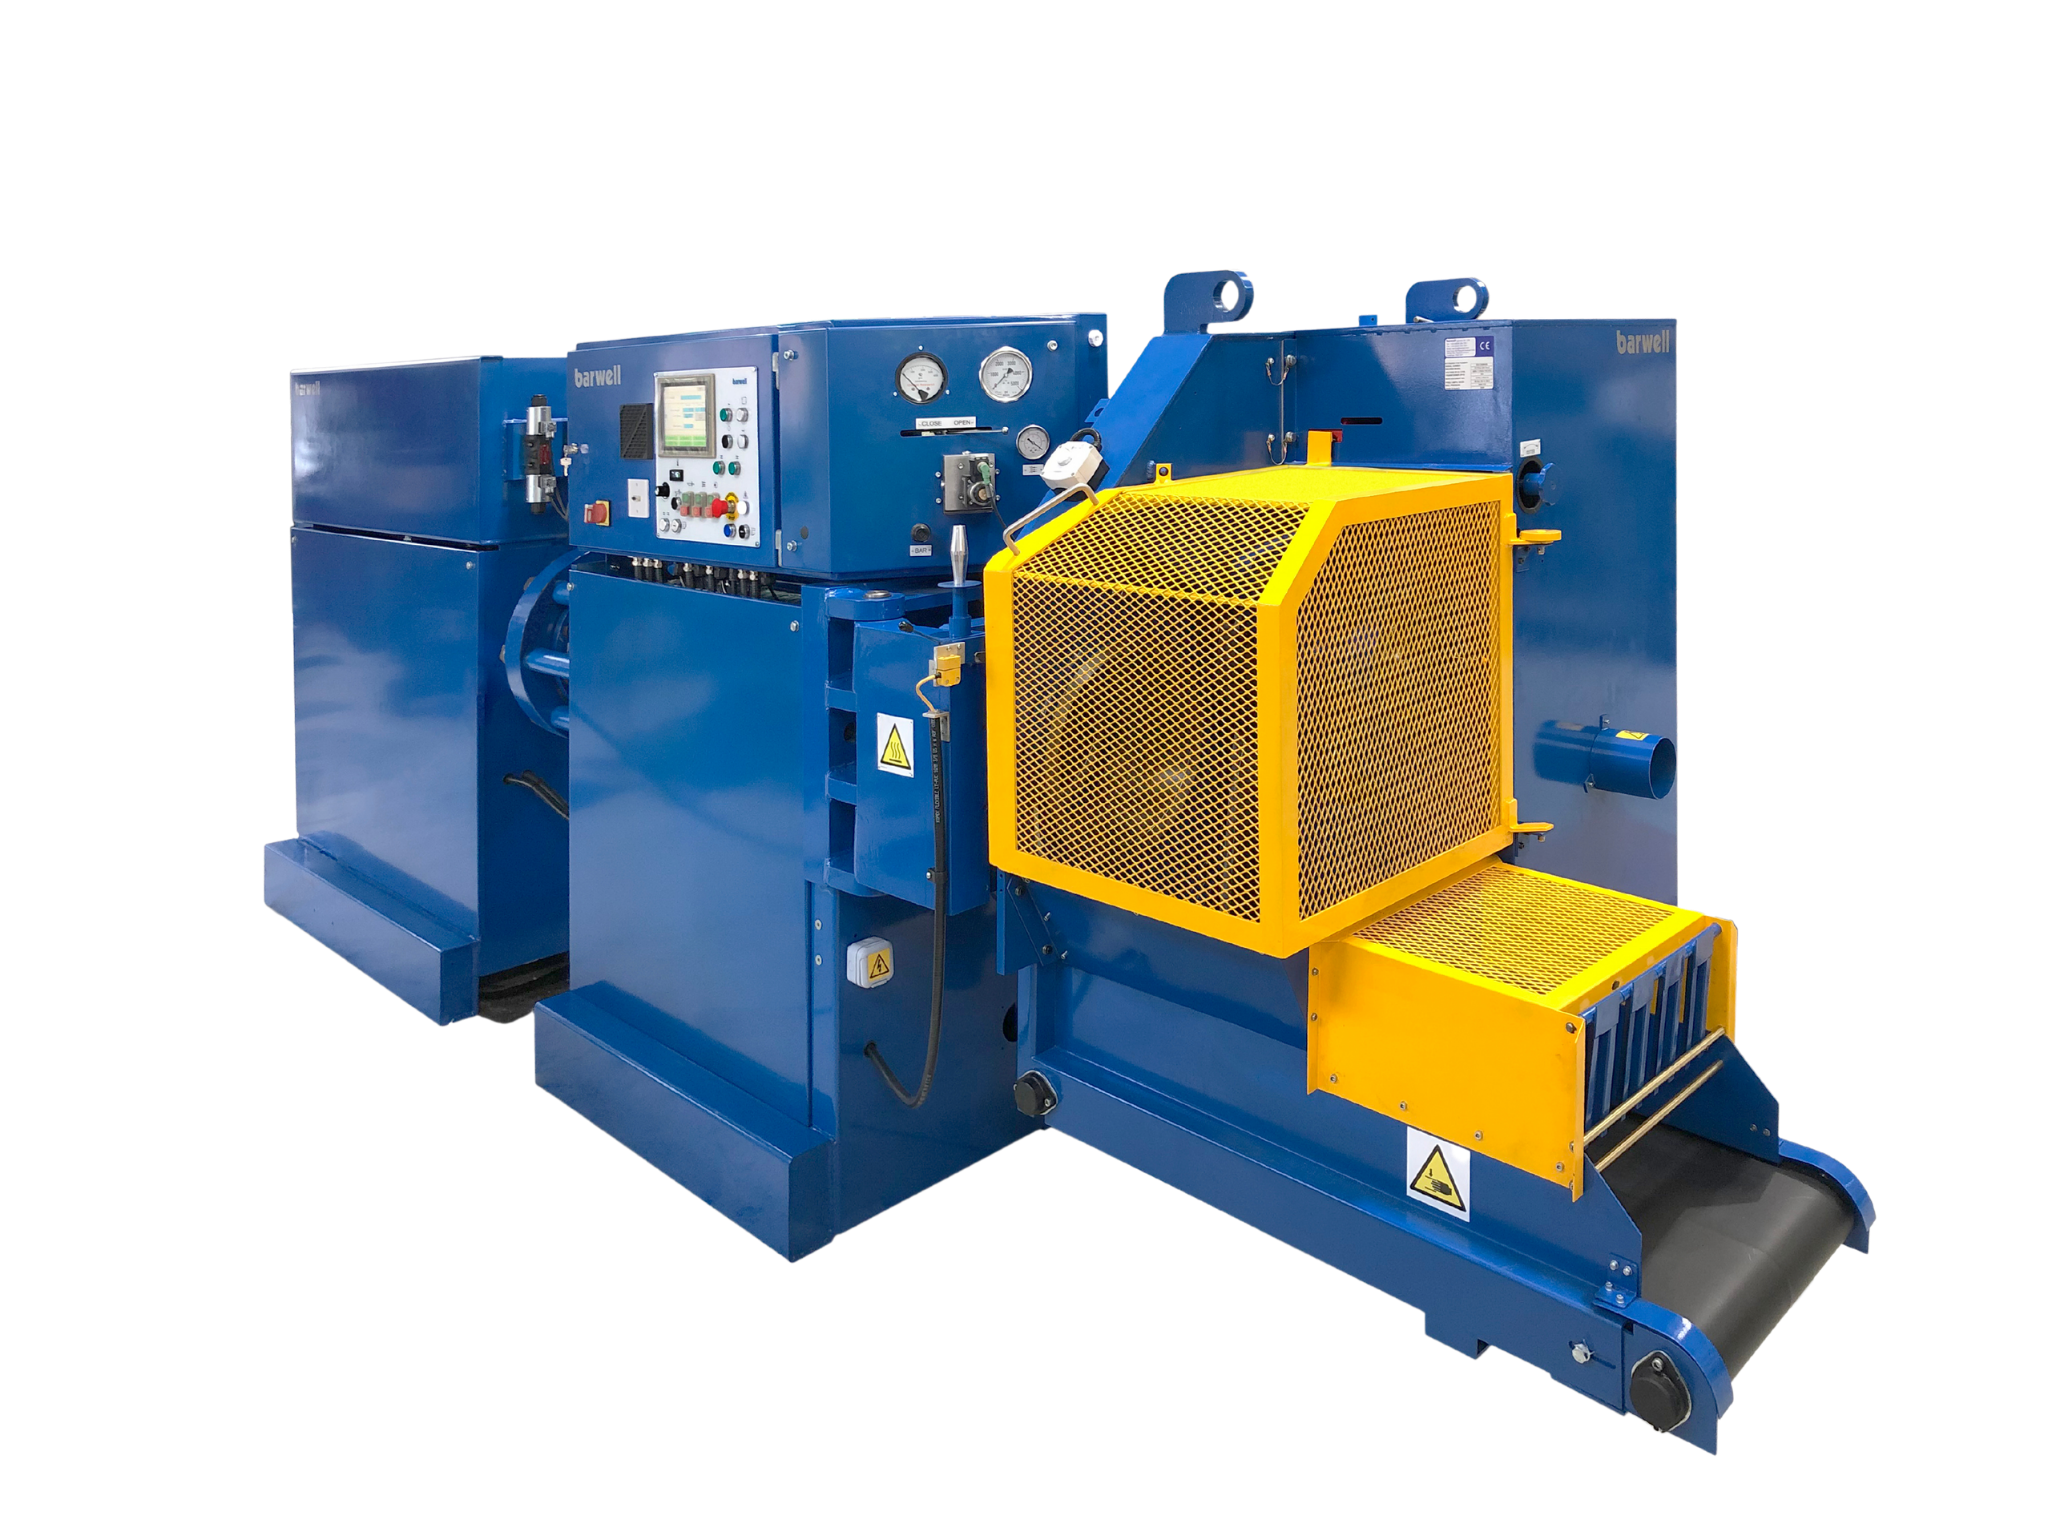
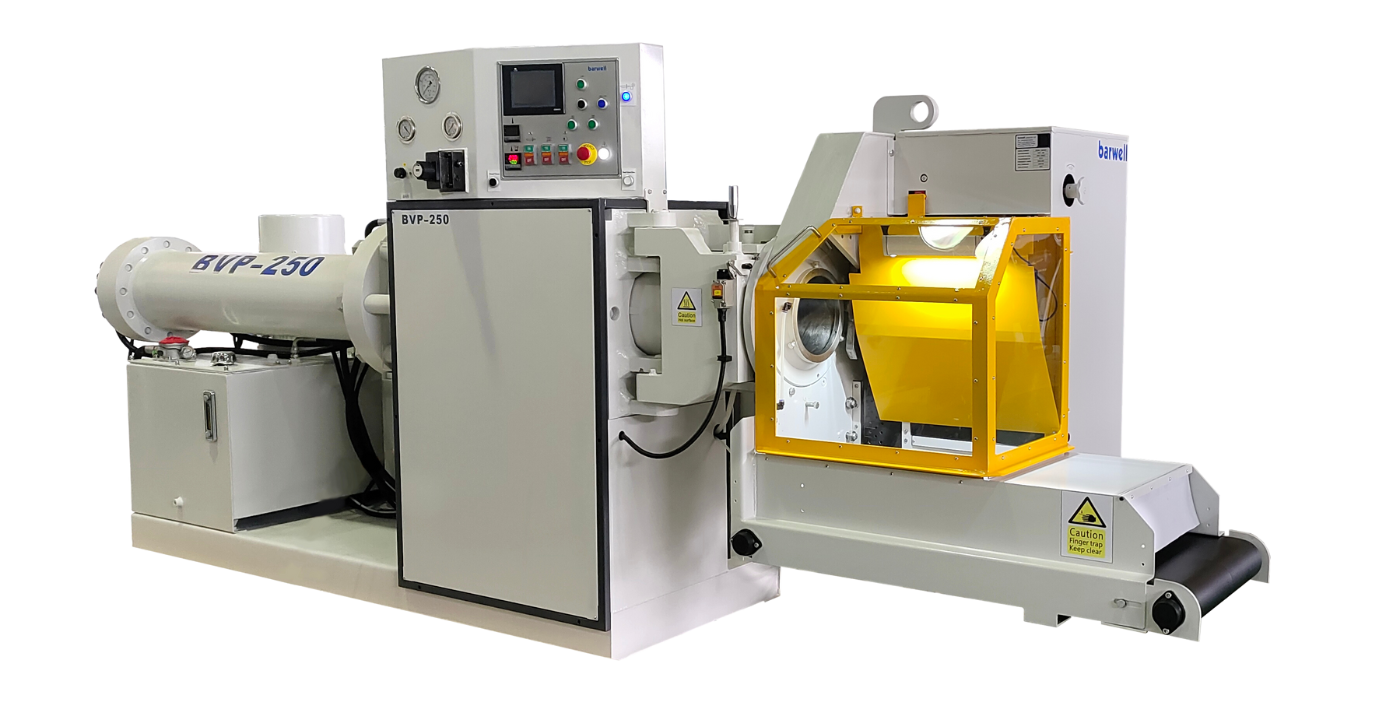
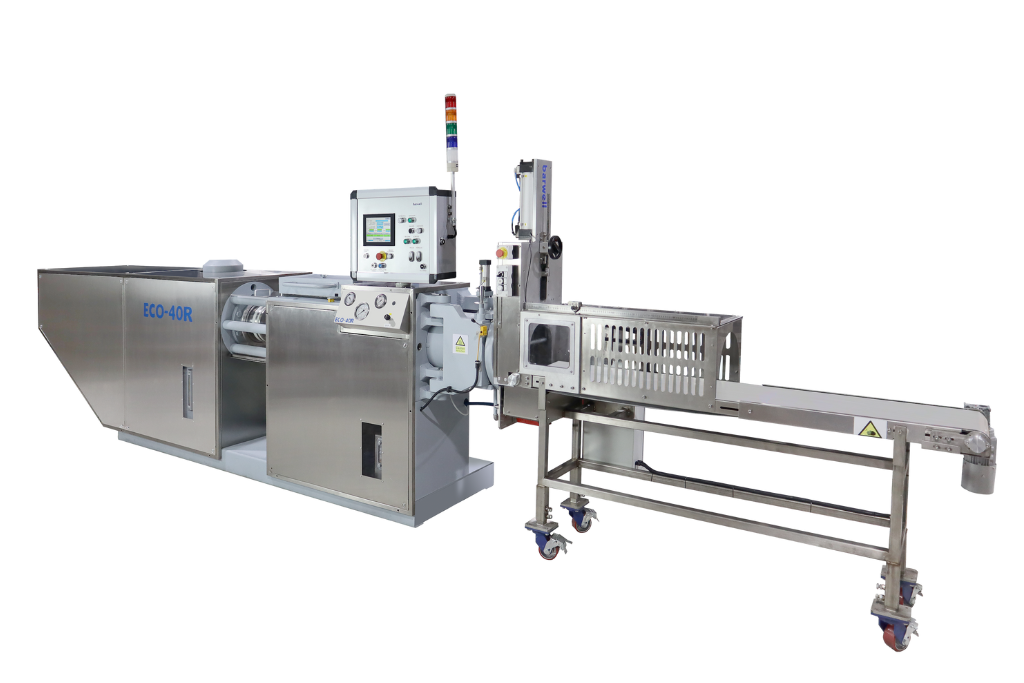
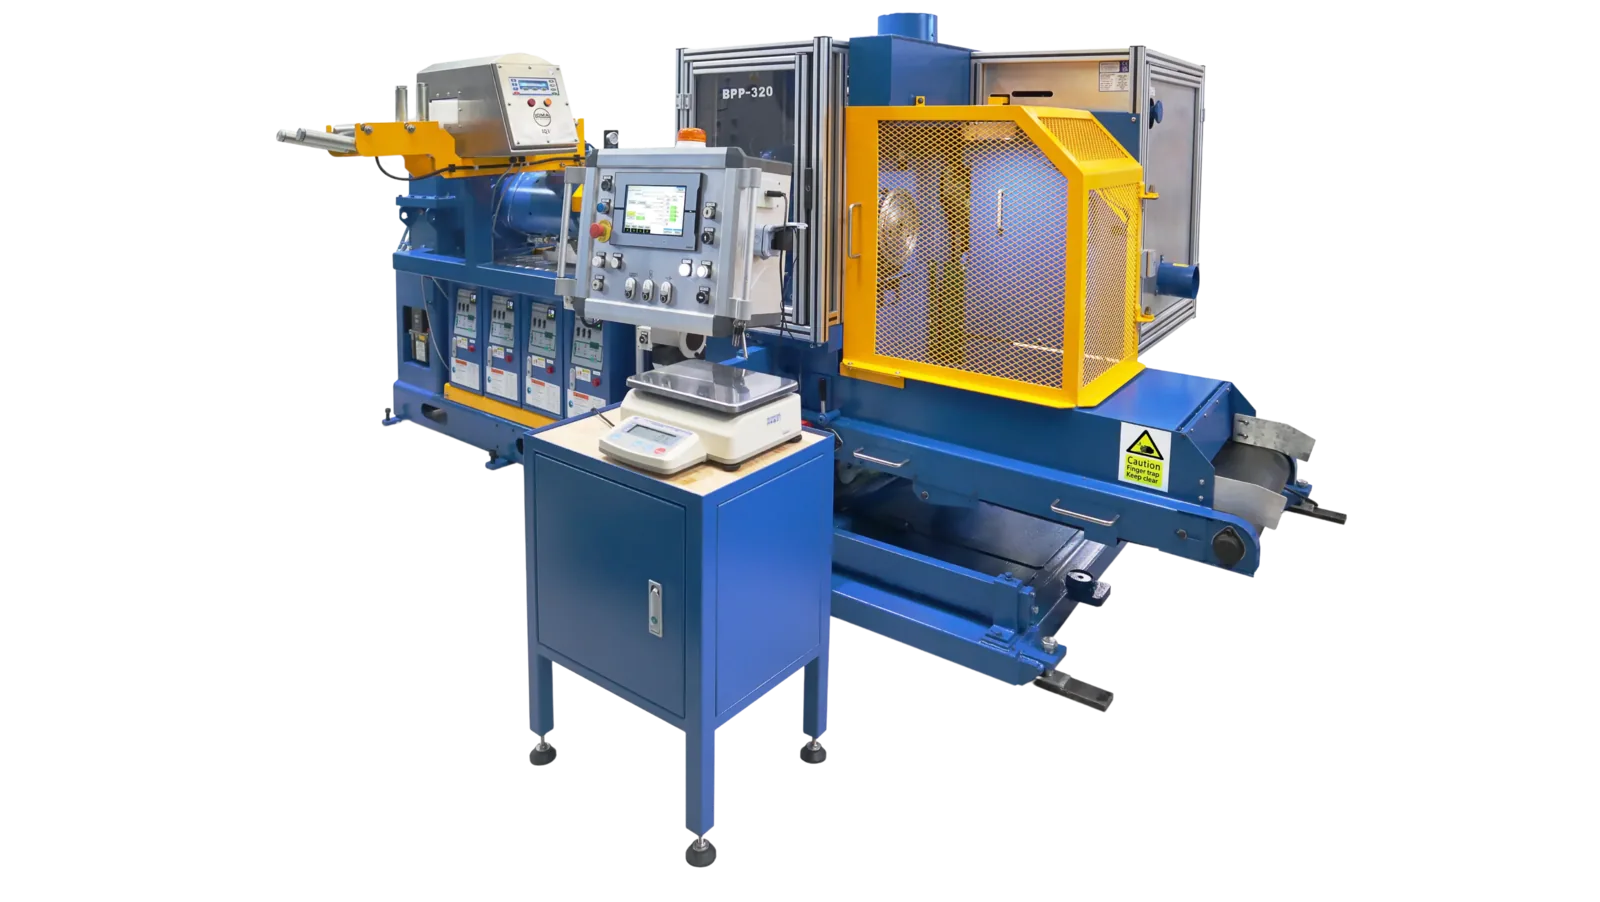
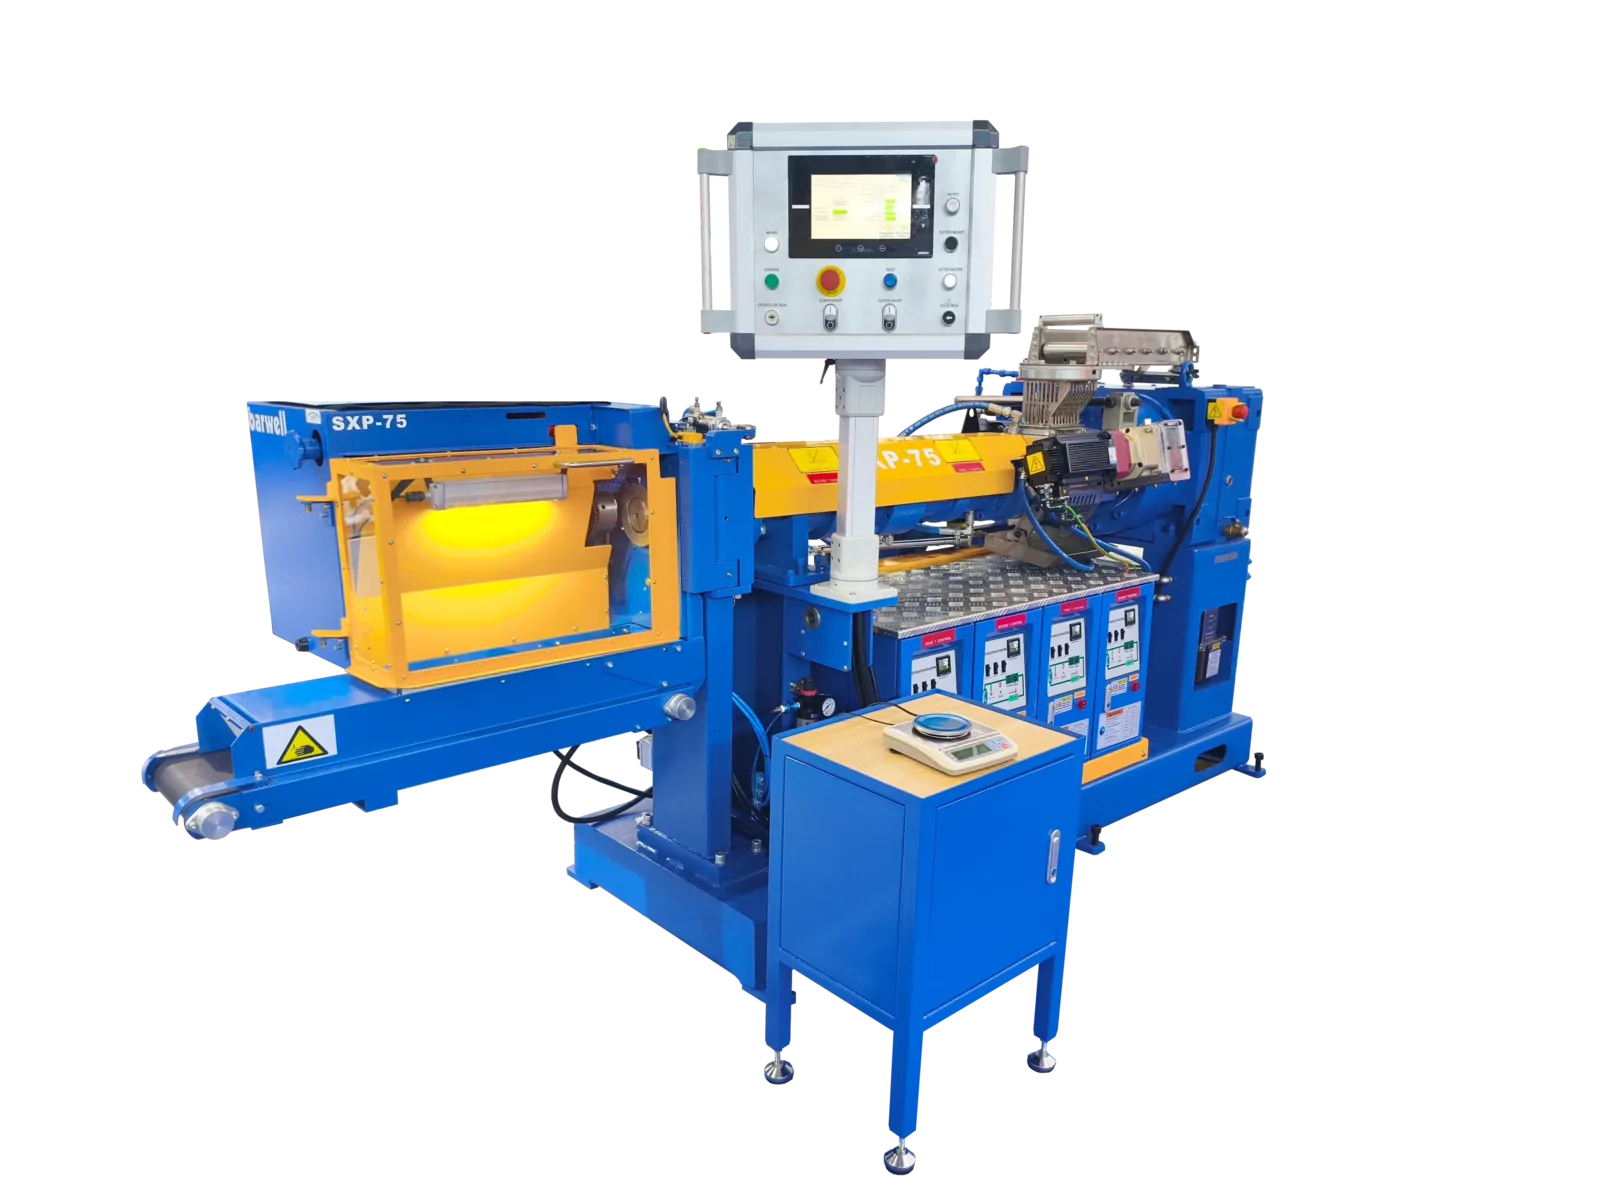
Dişli Pompalı NX Smart Kauçuk Ön Şekillendirme Makinesi
Kauçuk Ekstrüzyon Makineleri
Genel Özellikler
Artan iş hacmine hazırlanıyorsanız veya uzun süreli üretim yapıyorsanız, Dişli Pompalı Ön Şekillendirme Makinesi, ön şekillendirme işlemleriniz için kesintisiz üretim imkanı sağlar. Parti üretiminde tercih edilen pistonlu ön şekillendirme makinesine kıyasla, makine kurulum süresini kısaltır ve kauçuğun iki valsli bir değirmende önceden ısıtılması ihtiyacını ortadan kaldırır.
Barwell Dişli Pompalı Ön Şekillendirme Makinesi, hemen hemen her tür kauçuk karışımının sürekli ön şekillendirilmesi veya ekstrüzyonu için yüksek düzeyde kontrol ve işleme esnekliği sağlamak üzere özel olarak tasarlanmış, entegre dişli pompalı, tam otomatik ve ileri teknolojiye sahip bir vidalı ekstrüderdir. Soğuk beslemeli vidalı ekstrüderin plastikleştirme özelliklerini, dişli pompanın hacimsel akış kontrol özelliklerini ve kendini kanıtlamış Barwell kesici sistemini bir araya getirir.
- Uzun süreli üretimler için son derece uygun
- Operatöre bağımlılığı azaltan ve üretkenliği artıran tam otomatik yapı
- Optimum boyutsal kararlılık, ürün tutarlılığı, hassasiyet ve üstün kalite sağlayan ileri teknolojiye sahip işleme yöntemi
- Çok yüksek düzeyde sıcaklık kontrolü sağlayarak düşük sıcaklıklarda çok yönlü kullanım sunan akıllı bir proses
- Ekstrüzyon, kesme ve kontrol tartımını birleştiren tam işleme esnekliği
- Malzeme israfını ve işçilik maliyetlerini azaltan, ayrıca kauçuğun iki valsli bir değirmende önceden ısıtılması ihtiyacını ortadan kaldıran ekonomik bir çözüm
- Güvenli, güvenilir ve kullanıcı dostu bir sistem
Malzeme, dişli pompaya girmeden önce mekanik olarak yoğrulmasını sağlayan vidalı bir ekstrüder tarafından beslenir. Yoğrulmuş malzeme, vida dönüş hızından bağımsız olarak, birbirine geçen çift helisli dişler tarafından sabit bir hızla pompaya çekilir ve dişli pompa boşluğunun dolu kalması sağlanır. Dişli pompada çok az kesme etkisi oluştuğundan malzeme sıcaklığındaki artış minimum düzeyde kalır. Bu, sıcaklığa duyarlı malzemelerin işlenmesinde önemlidir.
Malzeme daha sonra çıkış noktasında sabit bir hızla sıkıştırılarak boyutsal kararlılığın hassas şekilde kontrol edilmesi sağlanır. Dişli pompanın sabit devir hızı ile giriş basıncının izlenmesi ve düzenlenmesi, ekstrüderdeki akış dalgalanmalarının giderilmesine yardımcı olur. Bu durum, şerit besleme değişimleri sırasında avantaj sağlar. Dişli pompa bağımsız olarak tahrik edilir ancak giriş basıncını izleyerek vida devrini kontrol eder.
Dişli pompa bulunmadığında, basınç oluşumu ve ekstrüzyonun düzgünlüğü doğrudan vida dönüşünden ve karışımdaki değişikliklerden etkilenir. Dişli pompa kullanıldığında ise bu değişiklikler pompa girişinde izlenir ve sabit çıkış akışını korumak için ayarlamalar otomatik olarak yapılır.
Giriş basıncı malzeme değişiklikleri, besleme farklılıkları vb. nedenlerle değişse de dişli pompanın çıkış basıncı sabit kalır. Böylece ekstrüzyon kalitesi ve ekstrüde edilen ürünün boyutlarının kontrolü iyileştirilir.
Dişli pompanın devri sabit tutularak vida devrinin değiştirilmesiyle malzeme üzerindeki plastikleştirme etkisi ayarlanabilir. Vida devrinin artırılması, giriş basıncını ve karışım sıcaklığını yükseltir; çünkü malzemenin ekstrüder kovanında kaldığı süre boyunca daha fazla yoğrulması sağlanır. Bu, istenen çıkış özelliklerine ulaşmak için ek yoğurma gerektiren zor işlenen malzemelerde önemli avantajlar sunar.
Dişli pompadan geçen malzeme akışı genellikle doğrusaldır ve pompanın dönüş hızına bağlıdır. Devrin artırılması, giriş basıncını ve pompa boşluğunun doluluğunu korumak için vida beslemesini otomatik olarak ayarlar. Bu durum, değişen malzeme özelliklerinden etkilenmez.
Sektörler
Tümü
|
Ayakkabı |
|
Havacılık & Savunma |
|
Kauçuk & Lastik |
|
Otomotiv & Mobilite |
|
Spor & Eğlence |
|
Tarım |
|
İlaç & Farmasötik |
|
İnşaat & Yapı |
Kullanım Alanları
Tümü
|
Ayakkabı Parçaları |
|
IT & Haberleşme |
|
Kauçuk Preform / Blank |
|
Kauçuk Profil & Hortum |
|
Kauçuk İşleme |
|
Kauçuk Şerit |
|
Peletleme / Granülasyon |
|
Spor & Eğlence |
|
Sızdırmazlık & Keçe |
|
Teknik Plastik |
Diğer Ürünler
 Dişli Pompalı NX Smart Kauçuk Ön Şekillendirme Makinesi